A 0603-as SMD ellenállás nem 0,603 hüvelyk hosszú, és a „0603” felirat önmagában azt sem mondja meg, milyen forrasztási padokat tervezz a NYÁK-ra. Ez a két félreértés okoz hibás rendelést és rosszul illeszkedő alkatrészt. A biztonságos választáshoz az imperial és a metrikus kódot, a gyártói méretrajzot, a teljesítményadatot és a footprintet együtt kell ellenőrizni.
Az SMD ellenállás mérete nem puszta helyigény. A tokméret hatással van a hőterhelhetőségre és arra is, mennyire kényelmes a beültetés, a forrasztás és az ellenőrzés. Javításkor különösen könnyű mellényúlni, ha a meglévő alkatrészre írt kódot automatikusan azonos méretű footprintnek tekinted.
Mi az SMD ellenállás tokméret és miért számít
A négyjegyű imperial méretkód két számpárból áll: az első a tok hosszát, a második a szélességét jelzi század hüvelykben. A metrikus kód ugyanezt a méretet milliméterben adja meg, tizedmilliméteres felbontásban. A két jelölés tehát ugyanannak a háznak két különböző mértékegysége, nem két eltérő alkatrészméret. Maga a tokméret a felületszerelt ellenállás fizikai házát és a kivezetések elrendezését fedi. Azonosításra jó, a gyártói méretrajzot nem helyettesíti: a pontos hossz, szélesség, magasság és kivezetésméret gyártónként eltérhet.
A tok nagysága három dolgot szab meg közvetlenül. Mennyi helyet foglal az alkatrész, és milyen sűrűn pakolhatók köré a többi komponens. Mekkora névleges teljesítményű kivitel érhető el belőle, mert a nagyobb kerámiaalap és kivezetés több hőt képes leadni. És milyen szerszámmal, milyen kézügyességgel forrasztható. A 0402-es méret forrasztópákával még megoldható, a 0201 már gyakorlatilag gépi beültetést kíván.
Tervezési szabály: a footprintet ne a méretkódból vezedd le. A padok geometriáját a gyártó által ajánlott land pattern határozza meg, és az két azonos kódú, de eltérő gyártmányú alkatrésznél is más lehet.
Cserealkatrésznél a tokméret az első szűrő, nem az utolsó. Az azonos kódú ellenállások teljesítményben, tűrésben és hőmérsékleti együtthatóban is eltérhetnek, ezért a rendelés előtt az adatlapot a panelen mért padokkal és a kapcsolás követelményeivel egyeztesd.
Szabványos SMD ellenállás méretek táblázata
A táblázat nem cserepaletta. Ugyanazzal az imperial kóddal több gyártó is adhat eltérő magasságú, terminálkialakítású vagy teljesítményű alkatrészt, ezért az értékek gyors szűrésre valók; a végleges döntés a konkrét adatlapé.
| Imperial kód |
Metrikus kód |
Névleges méret (mm) |
Tipikus névleges teljesítmény |
| 0201 |
0603M |
0,6 × 0,3 |
0,05 W |
| 0402 |
1005M |
1,0 × 0,5 |
1/16 W |
| 0603 |
1608M |
1,6 × 0,8 |
1/10 W |
| 0805 |
2012M |
2,0 × 1,25 |
1/8 W |
| 1206 |
3216M |
3,2 × 1,6 |
1/4 W |
| 1210 |
3225M |
Az adatlap szerint ellenőrizendő |
1/3 W |
| 2010 |
5025M |
Az adatlap szerint ellenőrizendő |
3/4 W |
| 2512 |
6332M |
Az adatlap szerint ellenőrizendő |
1 W |
| 3616 |
Az adatlap szerint ellenőrizendő |
Az adatlap szerint ellenőrizendő |
2 W |
| 4022 |
Az adatlap szerint ellenőrizendő |
Az adatlap szerint ellenőrizendő |
3 W |
A tipikus teljesítményeket a korábban hivatkozott BME tananyag adja, a kisebb sorok méretei pedig a szokásos metrikus-imperial megfeleltetést követik. Ahol a táblázat adatlapot kér, ott a kód önmagában kevés: a 1210, 2010, 2512 és a nagyobb teljesítményű tokoknál a magasság, a végkapcsolat és a hőleadás legalább annyira számít, mint a névleges hossz és szélesség.
A gyakorlatban gyakran a 0402, 0603, 0805 és 1206 kerül a shortlistre. A 0402 és 0603 kisebb helyigényű, a 0805 kézzel is könnyebben kezelhető, a 1206 pedig nagyobb méretet és magasabb névleges teljesítményt kínál. A padméreteket ne a tokkódból származtasd: két azonos jelölésű ellenállás közül az egyik lehet vékonyabb vagy más kivezetésű, a túl széles pad pedig emelheti a tombstone-kockázatot.
A 2512 névleges teljesítménye a megadott adatok szerint nagyjából nyolcszorosa a 0402-esének, de ez nem jelent automatikus felültervezést. A nagyobb tok több hőt vihet el, ám a munkapontot a NYÁK rézterülete, a hűtés és a környezeti hőmérséklet is beállítja.
Imperial és metrikus kódok közötti különbség
A legkönnyebb itt elszúrni a beszerzést: a „0603” nem mindenhol ugyanazt a tokot jelenti. A négyjegyű imperial kód és az „M”-mel jelölt metrikus kód külön rendszert használ, ezért a számok hasonlósága önmagában nem azonosítja az alkatrészt.
| Imperial kód |
Metrikus kód |
Névleges méret |
| 0201 |
0603M |
0,6 × 0,3 mm |
| 0402 |
1005M |
1,0 × 0,5 mm |
| 0603 |
1608M |
1,6 × 0,8 mm |
| 0805 |
2012M |
2,0 × 1,25 mm |
A kritikus pont a 0603 imperial és a 0603M metrikus ütközése. Az imperial 0603 a korábbi táblázat szerinti nagyobb, 1,6 × 0,8 mm-es osztályba tartozik, a 0603M viszont a 0201 imperial tok metrikus megnevezése, nagyjából 0,6 × 0,3 mm-rel. Ha a kosárba „0603M” kerül „0603” helyett, az alkatrész fizikailag nem fér a tervezett padre.
Beszerzéskor mindkét kódot ellenőrizd. Keress imperial és metrikus jelölésre is, majd a termékoldalon a milliméteres méreteket vesd össze, ne csak a kódmezőt.
A tokméret ráadásul csak a névleges alkatrészméretet írja le. A forrasztási pad szélessége, hossza és távolsága a konkrét footprint rajzból derül ki, ugyanis gyártónként eltérhet a terminál kialakítás és a töktűrés. Javításnál ezért a panelen lévő rézfelületet mérd meg, és ahhoz válassz tokot; a kereskedelmi megnevezés egyeztetése önmagában nem elég.
Névleges teljesítmény tokonként és hőterhelés
A nagyobb tok többnyire nagyobb névleges teljesítményt jelent, de a méretkód önmagában nem mondja meg, mennyi hőt visel el az alkatrész a konkrét panelen. Ugyanabban a 0805-os tokban gyártótól függően eltérő névleges értéket találhatsz, mert a teljesítményt a réteganyag, a belső szerkezet és a gyártó saját derating-feltételei közösen határozzák meg.
A korábban hivatkozott BME tananyag tipikus sorrendje: 0402 → 1/16 W, 0603 → 1/10 W, 0805 → 1/8 W, 1206 → 1/4 W, 1210 → 1/3 W, 2010 → 3/4 W, 2512 → 1 W, 3616 → 2 W, 4022 → 3 W. Ezek névleges adatok, nem üzemi határok.
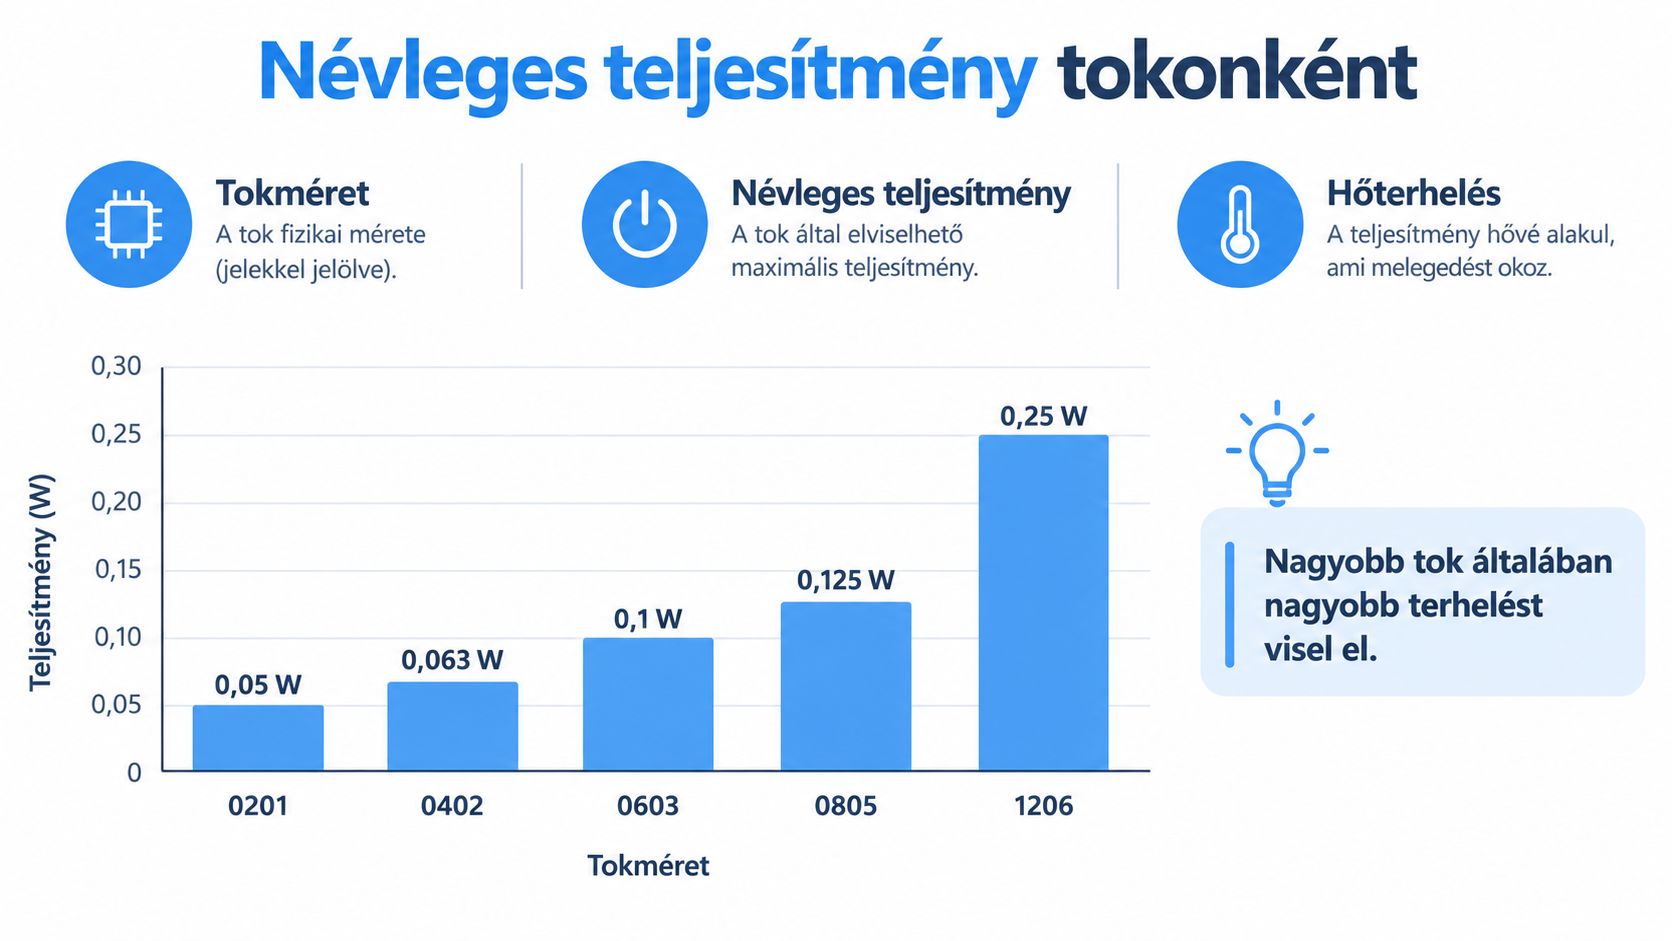
A névleges teljesítmény egy meghatározott környezeti hőmérséklethez tartozik. Felette a gyártó derating-görbéje fokozatosan csökkenti a megengedett terhelést. A panel rézfelülete, a pad mérete, a rétegek közötti hőelvezetés és a szellőzés mind beleszámít. Két azonos tok, eltérő NYÁK-környezetben, más hőmérsékleten fut.
A padgeometria itt sem mellékes. A nagyobb forrasztási felület jobban vezeti el a hőt a rézbe, tehát a lábrajz tudatosan része lehet a hőtervezésnek, nem csak mechanikai kérdés.
Mit ellenőrizz a hőterhelésnél
Számold ki a disszipációt a legrosszabb üzemi esetre: P = I²R vagy P = U²/R. Ezután nyisd meg a konkrét alkatrész adatlapját, és nézd meg a derating-görbe kezdőpontját, a megengedett maximális hőmérsékletet és a határfeszültséget, mert ez utóbbi nagy ellenállásértékeknél a teljesítmény előtt kifutó korlát lehet. Ha a számított terhelés a görbe csökkenő szakaszába esik, nagyobb tok kell, vagy több párhuzamos tagra osztod a disszipációt.
A 2512 és a 0402 közötti tizenhatszoros névleges különbség jó előszűrésre, de a hőtervezést nem helyettesíti. A nagyobb tok sem oldja meg a dolgot, ha a footprint, a rézfelület vagy a környezeti hőmérséklet nem viszi el a keletkező hőt.
Tokméret kiválasztása kézi forrasztáshoz és gépi beültetéshez
Kézi szerelésnél a nagyobb tok általában könnyebben kezelhető, gépi beültetésnél viszont a kisebb méret is megbízhatóan szerelhető, ha a pasztázás és a pozicionálás pontossága megfelelő. Prototípushoz vagy javításhoz a 0805 jó kiindulópont: csipesszel könnyebb megfogni, beállítani és nagyítóval ellenőrizni, mint a 0402 vagy 0201 méretet.
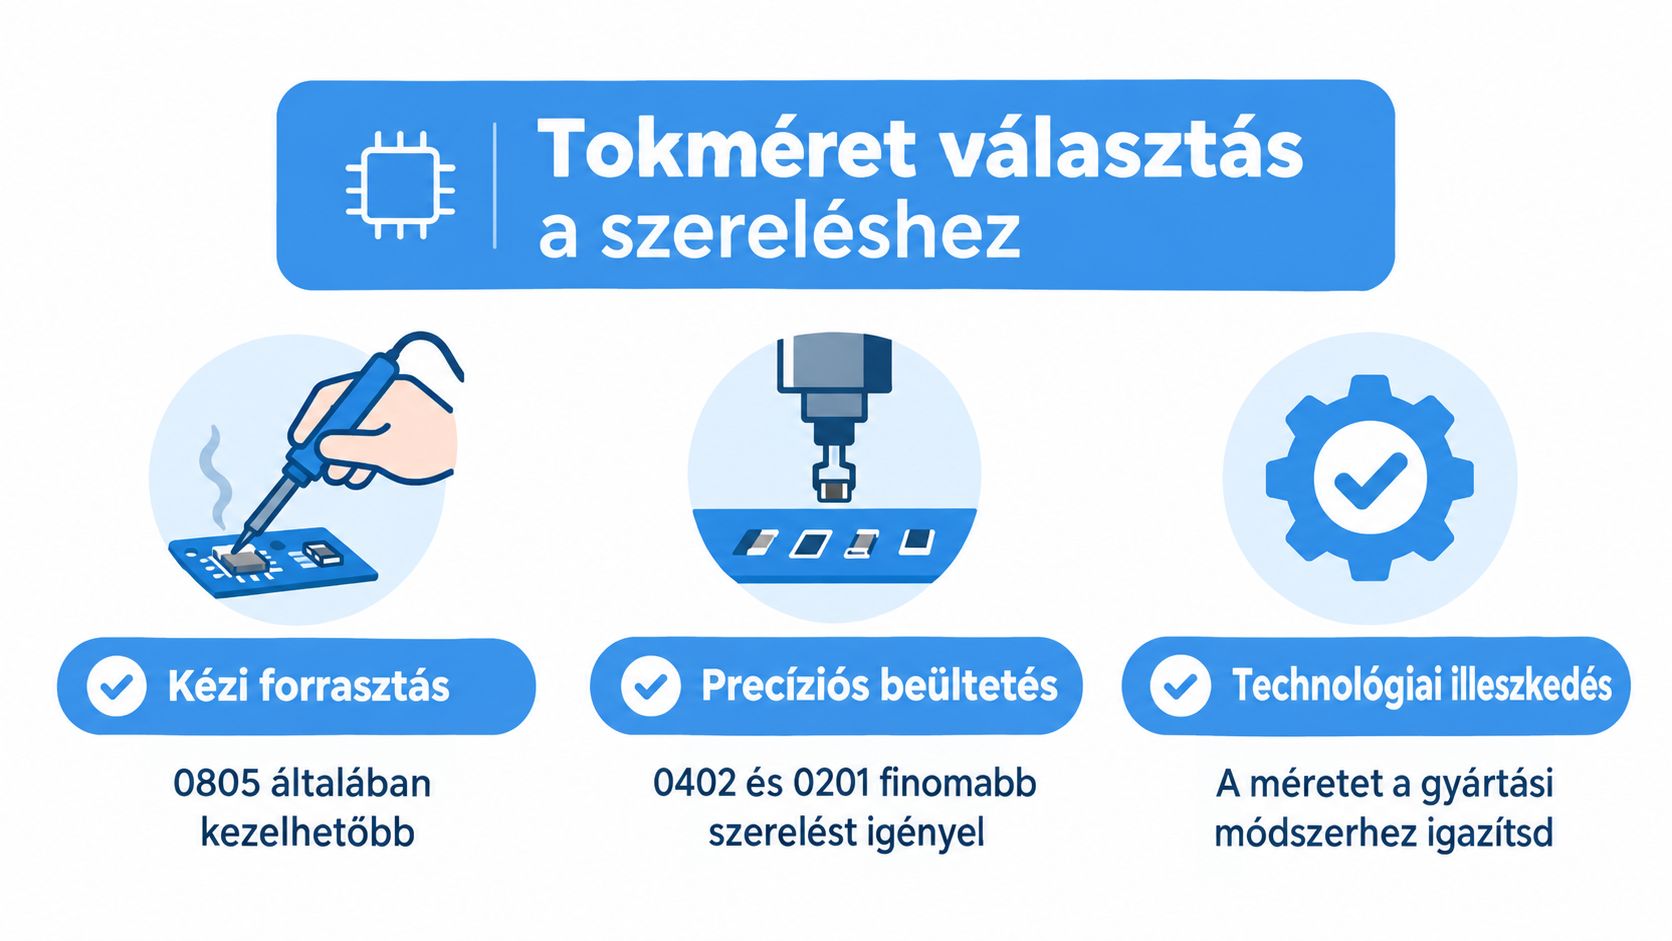
Gépi gyártásnál a 0402 és 0201 kisebb területet foglal, de szűkebb hibahatárt hagy: a stencil apertúrájának, a forrasztópaszta mennyiségének és a beültetőgép pozicionálásának illeszkednie kell a tokhoz. Kézi forrasztásnál a 0805 vagy 1206 egyszerűbben javítható és szemrevételezhető, viszont több NYÁK-helyet igényel. A tok méretkódja önmagában egyik szerelési mód sikerességét sem garantálja.
Gyors döntési ellenőrzőlista
- Szerelési mód: Kézi forrasztáshoz válassz 0805-öt vagy 1206-ot, ha a hely engedi. Gépi beültetésnél kisebb tok is használható, ha a stencil és a beültetési folyamat az adott mérethez van beállítva.
- Teljesítmény: A számított disszipáció alapján válassz, majd ellenőrizd az adott ellenállás adatlapját.
- NYÁK-hely: A sűrű elrendezés kisebb tokot indokolhat, de a helyigényt vesd össze a gyárthatósággal és a javíthatósággal.
- Ellenőrizhetőség: Olyan méretet válassz, amelyet a rendelkezésre álló csipesszel, nagyítóval és forrasztópákával megbízhatóan tudsz kezelni.
PCB-lábrajz és forrasztási padgeometria
A tok külső mérete nem mondja meg automatikusan, milyen NYÁK-forrasztási mintát kell használni. A land pattern, vagyis a padok mérete és elrendezése önálló tervezési döntés. Az IPC-7351 megközelítése a komponens tűréseit, a szerelési sűrűséget és a gyártási technológiát veszi figyelembe, ezért ugyanahhoz a névleges tokmérethez többféle footprint is tartozhat (IPC-forrasztási mintákról szóló összefoglaló).
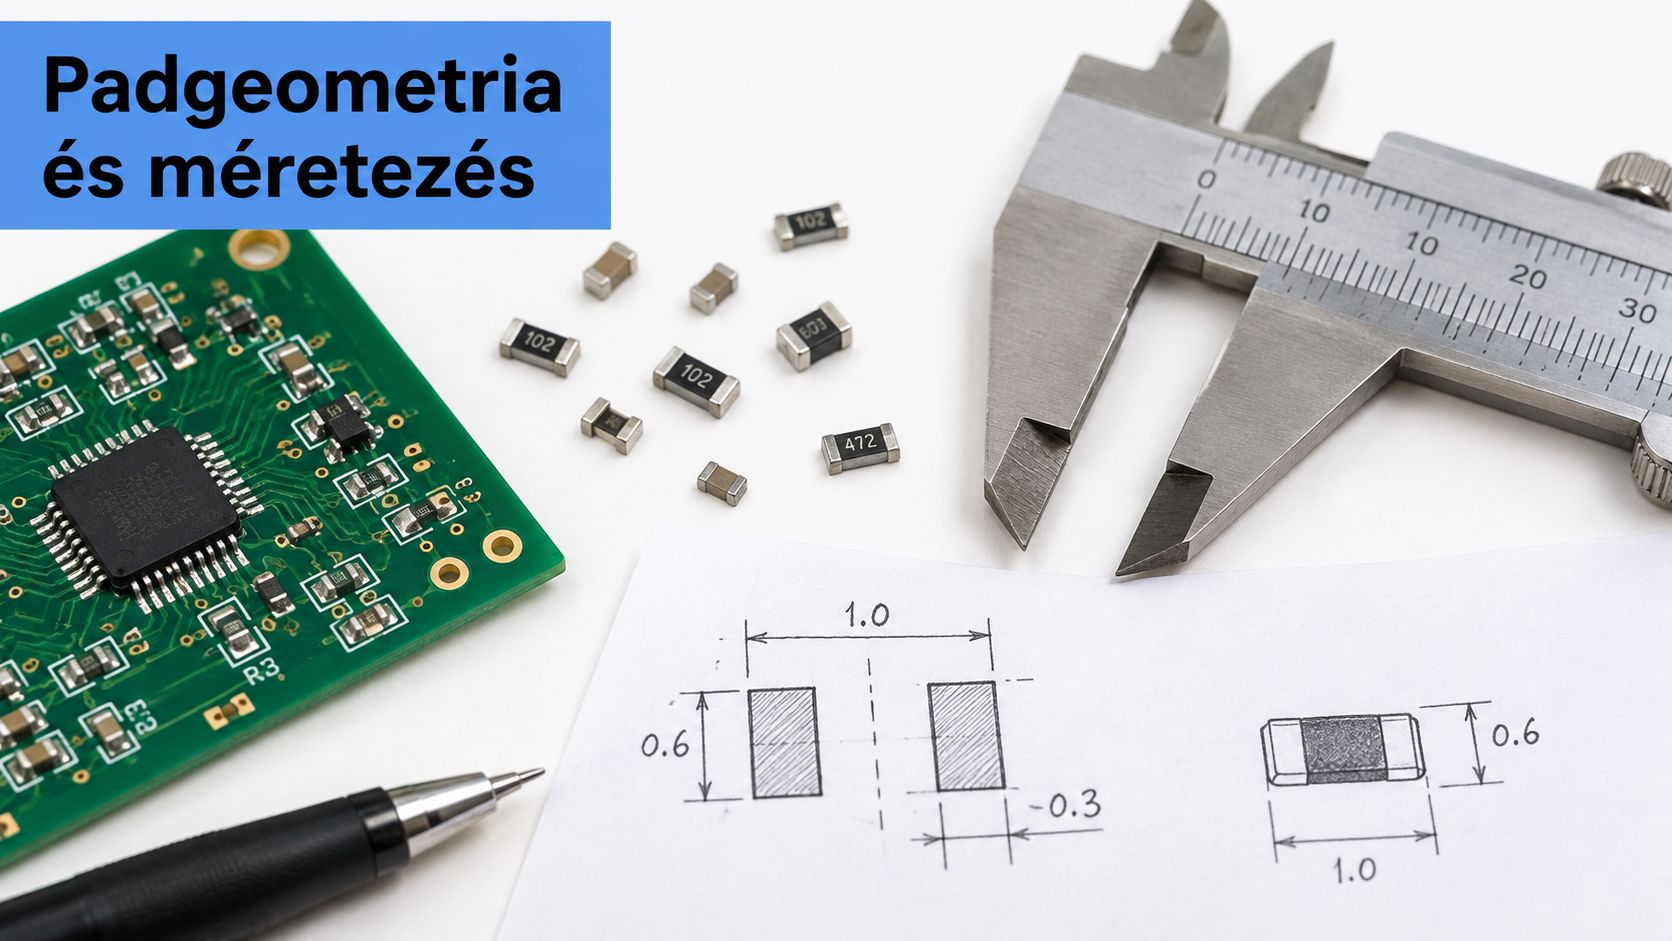
A túl kicsi pad gyenge forrasztási kötéshez vezethet, mert nem biztosít megfelelő csatlakozási felületet. A túl nagy vagy rosszul illesztett pad ezzel szemben tombstone-hibát, elcsúszást vagy egyenetlen forrasztást okozhat. Ezek nem elméleti részletek: javításnál egy alkatrész fizikailag ráférhet a panelre, de a padgeometria miatt mégsem lesz megbízható a kötés.
Footprint ellenőrzése az adatlap alapján
Tervezés előtt keresd meg a konkrét ellenállás gyártói adatlapjában a méretrajzot és a javasolt forrasztási mintát. A névleges tokméret mellett ellenőrizd az alkatrész hossz-, szélesség- és magasságtűrését, valamint a terminálok méreteit. Ezután válassz olyan footprintet, amely a gyártási sűrűséghez és a szerelési folyamathoz illik.
Dokumentálatlan panel javításánál mérd meg a meglévő padokat, és hasonlítsd össze az alkatrész valódi méreteivel. Ne következtess kizárólag a feliratra. Ha a cserealkatrész kivezetése vagy teste eltér, a hibás illesztés gyenge kötést vagy szerelési hibát eredményezhet akkor is, ha a kereskedelmi tokjelölés hasonlónak tűnik.
Jelölések, tűrés és hőmérsékleti együttható méretenként
A tokméretből nem állapítható meg, milyen pontosságú az ellenállás. A jelölés, ha van a tokon, az ellenállásértéket kódolhatja, a tűrést és a hőmérsékleti együtthatót viszont a konkrét alkatrész adatlapján kell ellenőrizni. A legkisebb tokokon gyakran nincs olvasható felirat, ezért javításkor az alkatrész-azonosító alapján keresd meg a specifikációt.
Mit jelent ez a gyakorlatban
A tűrés azt határozza meg, mekkora eltérés engedhető meg a névleges ellenállásértéktől. A hőmérsékleti együttható, vagyis a TCR, azt mutatja meg, mennyit változik az érték a hőmérséklet változásával. Például a 25 ppm/°C TCR-ű ellenállás értéke kevésbé változik hőmérséklet hatására, mint egy 100 ppm/°C-os típusé, azonos körülmények között.
Ugyanahhoz a tokmérethez többféle tűrésű és TCR-ű változat készülhet. Választáskor az áramkör pontossági igényéhez igazítsd ezeket a paramétereket. A kisebb tűrés és alacsonyabb TCR gyakran szűkebb termékválasztékkal vagy magasabb árral jár, és önmagában egyik sem teszi megfelelővé az alkatrészt, ha a kapcsolás más követelményt támaszt.
Rendelés előtt a névleges értéket, a tűrést és a TCR-t külön ellenőrizd. Olvashatatlan vagy hiányzó tokfelirat esetén a gyártói cikkszám és adatlap az irányadó. A tokméretkód nem árulja el az elektromos pontosságot.
Beszerzési tippek és kompatibilitás ellenőrzése webáruházban
A webáruházi tokjelölés kereséshez jó kiindulópont, de önmagában nem igazolja, hogy a felkínált alkatrész illik a NYÁK-hoz. A termékoldalt használd a választék szűkítésére, a gyártói adatlapot pedig a konkrét változat ellenőrzésére.
Keress az imperial kódra és a metrikus jelölésre is. A termékoldalon ellenőrizd, hogy a feltüntetett méretek valóban a kiválasztott tokhoz tartoznak-e, és egyeztesd az alkatrész cikkszámát az adatlapéval. A teljesítmény, a tűrés és a hőmérsékleti együttható mellett nézd meg a gyártó méretrajzát is. A tokméret önmagában nem határozza meg a padgeometriát.
Az ElekroExpressz webáruház keresője és kategóriaszűrői segíthetnek az ellenállásválaszték szűkítésében. Az ár, az elérhetőség és a szállítási idő összevetése után is ellenőrizd a kiválasztott termék pontos típusát a gyártói dokumentációban. Az oldalon külön SMD-ellenállás alkategória található.
Szállítóváltáskor a cikkszámot és a gyártói méretrajzot is hasonlítsd össze. Az azonosnak tűnő tokkód vagy ellenállásérték nem garantálja, hogy a névleges teljesítmény, a fizikai méret és a meglévő footprint egyaránt megfelel.
Következő lépés az ellenőrzött tokválasztásban
A tokjelölés csak a kiindulópont. A prototípuson ellenőrizd, hogy a kiválasztott alkatrész teljesítménye, padgeometriája és forraszthatósága megfelel-e a panelnek és a gyártási módszernek.
A disszipáció és a NYÁK-on rendelkezésre álló hely alapján szűkítsd a méretválasztékot, majd ellenőrizd a konkrét ellenállás adatlapját. Vesd össze a gyártó méretrajzát a használt footprinttel, mert azonos tokjelölés mellett is eltérhet a szükséges padkialakítás. A végleges beszerzés előtt próbálj ki mintát a prototípuson, és ellenőrizd a beültetést, a forrasztást és az alkatrész vizsgálhatóságát. A rendelésnél így nem csupán a kód, hanem a tényleges alkatrész és a panel illeszkedése is számít.