Amikor a pákahegy már meleg, a rézpad viszont nem akarja felvenni az ónt, általában nem maga a forrasztás a hibás. Gyakran rossz huzalátmérő, nem megfelelő ötvözet, kevés fluxus vagy egyszerűen rossz hőátadás áll a háttérben. A forrasztó ón gyantás kivitelben azért praktikus, mert a fémötvözet mellett a szükséges folyasztószert is magában hordozza, így a legtöbb elektronikai javításnál nem kell külön folyékony fluxussal kezdeni.
A magyar kínálatban az ólmos és az ólommentes huzalok egymás mellett érhetők el. A választás nem pusztán környezetvédelmi vagy jogszabályi kérdés. Meghatározza, mennyi hőt kell átadni a kötésnek, hogyan terül az ón, mennyire engedékeny a technológia, és milyen anyagmaradvány marad a panelen. Aki ezeket a különbségeket ismeri, kevesebb padot szakít fel, ritkábban készít hideg kötést, és gyorsabban találja meg a megfelelő fogyóanyagot.
A gyantás forrasztó ón felépítése és működése
Egy tipikus javításnál a pákahegy egyszerre érinti a rézpadot és az alkatrész kivezetését. A huzalt nem a hegyre érdemes olvasztani, majd onnan a kötésre csöpögtetni, hanem közvetlenül a felmelegített munkadarabhoz kell vezetni. Amikor a fémek elérik a szükséges hőmérsékletet, a huzal megolvad, a belsejében lévő gyanta pedig aktiválódik.
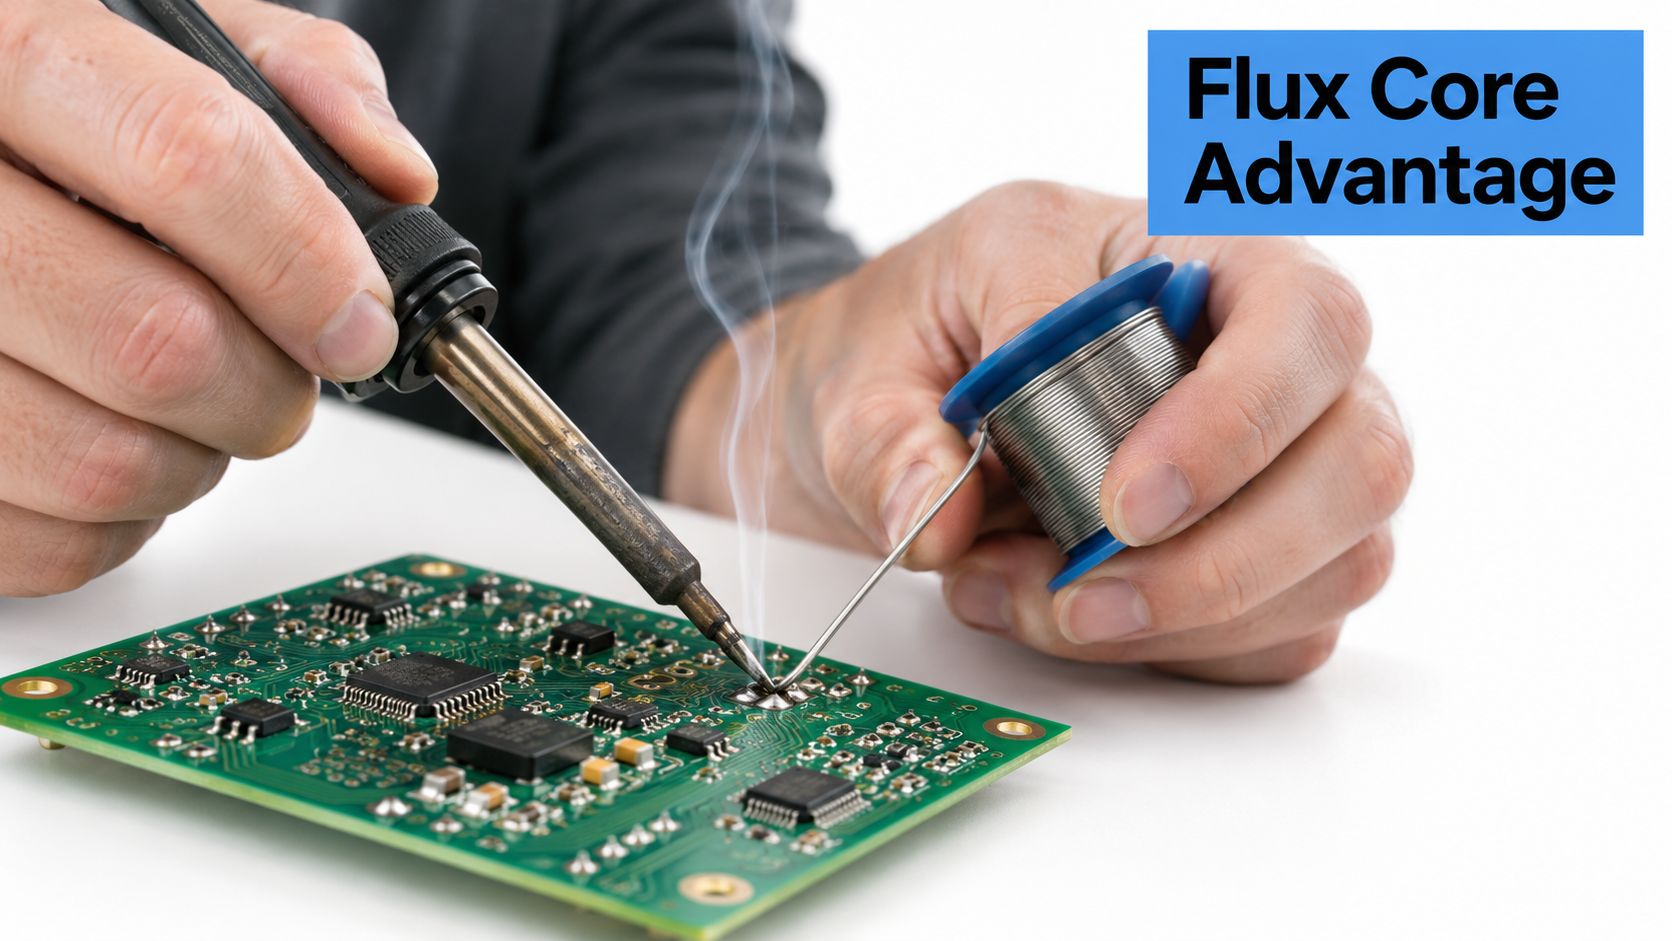
A huzal két, egymást kiegészítő részből áll:
- A fémötvözet lehűlés után mechanikailag rögzíti az alkatrészt, és létrehozza az elektromos vezetést a pad, a vezeték vagy a kivezetés között.
- A gyantaalapú fluxus melegítéskor eltávolítja a felületen lévő oxidréteget, valamint segíti, hogy az olvadt ón egyenletesen szétterüljön.
A réz levegőn gyorsan oxidálódik, a melegítés pedig tovább nehezíti a nedvesítést. Az oxidált felülethez az ón csak gömbölyödve tapad, nem folyik rá megfelelően a padra. Ilyenkor a kötés kívülről akár késznek is tűnhet, de a fémek között nincs megbízható kapcsolat. A gyanta kémiai úton tisztítja a forrasztási helyet, és a rövid munkafolyamat alatt segít megőrizni a felület forraszthatóságát.
Mit jelent a nedvesítés a gyakorlatban
A jó kötésnél az ón nem gömböt képez a pad tetején, hanem vékony, folyamatos rétegként ráterül a rézre és a kivezetésre. Ezt nevezzük nedvesítésnek. Ha az ón csak a pákahegyen olvad meg, a fluxus nagy része már a levegőben eléghet, mire a kötéshez ér, így a tisztítóhatás éppen ott hiányzik, ahol szükség lenne rá.
A gyantás huzal adagolásakor ezért a pákahegynek a padot és a kivezetést kell felmelegítenie. Ezután a huzalt a kötés másik oldalához kell érinteni. Az ón akkor terül megfelelően, ha maga a munkadarab olvasztja meg, nem a pákahegyen létrehozott kis óncsepp.
Műhelyszabály: ha az ón nem akar szétfolyni, először a felület tisztaságát, a fluxust és a hőátadást ellenőrizd. A hőfok folyamatos emelése gyakran csak a padot és az alkatrészt terheli.
A beépített gyanta miatt a forrasztó ón gyantás változata gyors kézi munkánál különösen kényelmes. Tiszta rézpadon, átmenőfuratos alkatrésznél, vezeték- és csatlakozójavításnál sok esetben elegendő önmagában. Erősen oxidált, régi vagy szennyezett felületnél viszont a belső fluxus mennyisége nem mindig elég. Ilyenkor külön, elektronikához való gyantaalapú fluxussal lehet javítani a nedvesítést.
A fluxus melegítésekor füst keletkezik. Ez nem azt jelenti, hogy maga a fém elpárolog, hanem azt, hogy a gyanta bomlik és párolog a munkafolyamat során. A pákát ezért érdemes elszívás mellett használni, és a füstöt nem szabad közvetlenül belélegezni.
Összetétel és piaci szabványok a magyar kínálatban
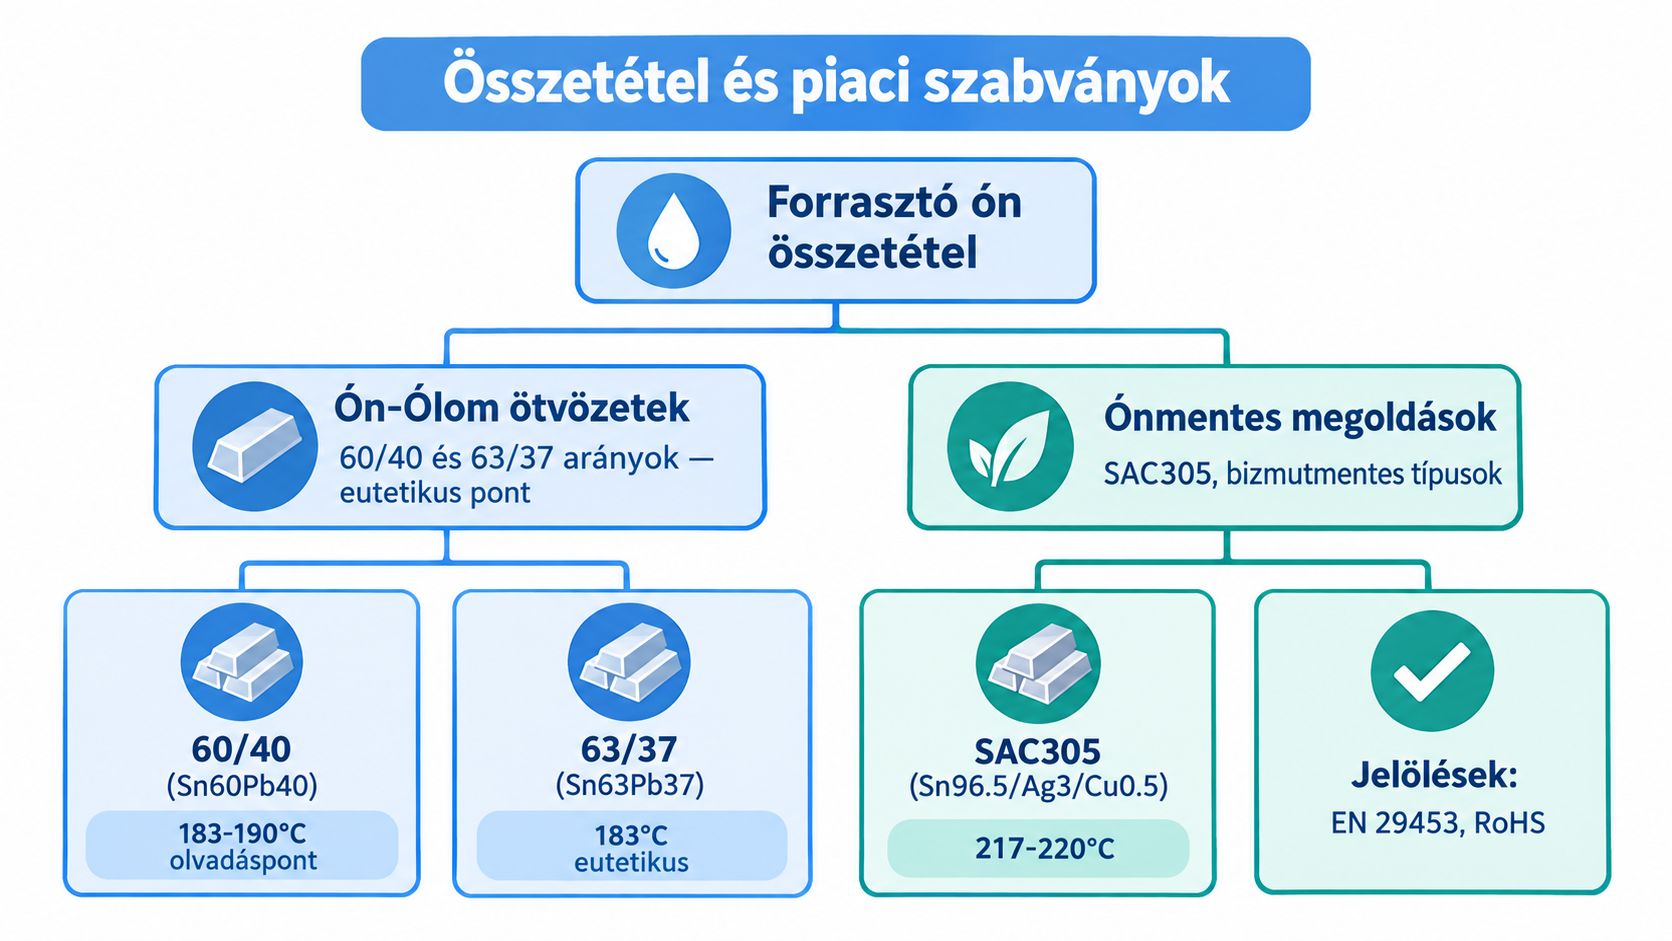
A termékcímkén szereplő ötvözetjelölés többet mond, mint a „forrasztóón” általános megnevezés. Az Sn60/Pb40 ólmos összetételt jelöl, míg az Sn99,3/Cu0,7 ólommentes ón-réz ötvözetet. A gyártói adatlapokon a huzalátmérő, a tekercs tömege és a fluxus típusa ugyanilyen fontos, mert ezek együtt határozzák meg az adagolhatóságot és a munkakörnyezetet.
A magyar piaci leírások alapján a műszerész célú termékek között gyakori az 1,0 mm-es huzalátmérő és a 100 g-os kiszerelés, miközben 250 g-os tekercsek is elérhetők. Az ólommentes változatnál az Sn99,3/Cu0,7 összetételhez 2% belső gyanta-fluxus és 227 °C-os üzemi vagy olvadási érték társul, a hazai termékleírás részletes adatai szerint.
Az ötvözet és a fluxus együtt dolgozik
A huzal belsejében lévő gyanta nem díszítő kiegészítő. A melegítés pillanatában oxidréteget bont, csökkenti a felületi feszültséget, és segíti az ón ráterülését a rézre. A 2%-os fluxustartalom a szokásos tiszta elektronikai munkáknál jól használható kompromisszum, mert elegendő segédanyagot juttat a kötéshez anélkül, hogy nagy mennyiségű maradványt hagyna.
Az átmérő közvetlenül befolyásolja az egy adaggal bevitt fém mennyiségét. Az 1,0 mm körüli huzal műszerész- és általános szerelési munkáknál jól adagolható. Finom padoknál azonban a vastag huzalból könnyű túl sok anyagot adagolni, ami hidat képezhet a szomszédos pontok között. Nagyobb vezetékhez vagy csatlakozóhoz ugyanez a keresztmetszet már kényelmesebb lehet, mert gyorsabban kialakítható vele a szükséges kötés.
Az ólommentes választékban az Sn99,3/Cu0,7 mellett ón-ezüst ötvözetek, például Sn96,3/Ag3,7, szintén előfordulnak. A hazai szakmai termékadatok ezeket a gyantamaggal együtt jellemzően 2–3% fluxustartalommal és 227–380 °C közötti tipikus hőmérsékleti tartománnyal írják le, a gyantás, halogénmentes forrasztóhuzal műszaki adatai alapján.
Mit érdemes leolvasni a címkéről
Vásárláskor nem elég azt látni, hogy „gyantás”. Ellenőrizd az alábbiakat:
- Ötvözetjelölés: Az Sn60/Pb40 ólmos, az Sn99,3/Cu0,7 ólommentes megoldás.
- Huzalátmérő: A vastagabb huzal több fémet adagol, a vékonyabb pontosabban szabályozható.
- Fluxus típusa: A gyantaalapú, halogénmentes és No Clean kivitel eltérő maradványt és tisztítási igényt jelent.
- Kiszerelés: Alkalmi javításhoz a kisebb tekercs praktikusabb, rendszeres munkához a nagyobb csomagolás kényelmesebb lehet.
A termékadatlap akkor használható jól, ha egyértelműen feltünteti az ötvözetet, a fluxus jellegét és a huzal méretét. A homályos megnevezésű, csak „elektronikai ónként” kínált terméknél nehezebb előre felmérni a hőigényt és a kötés viselkedését.
Ólmos és ólommentes ötvözetek gyakorlati összehasonlítása
A munkapadon az ólmos Sn60/Pb40 és az ólommentes Sn99,3/Cu0,7 között azonnal érezhető különbség van. Az ólmos ötvözet könnyebben folyik, gyorsabban nedvesíti a tiszta rézfelületet, és általában megbocsátóbb akkor is, ha a hőátadás nem tökéletes. Az ólommentes változat magasabb hőterhelést kíván, ezért a páka teljesítménye, a hegy mérete és a munkadarab hőtömege fontosabbá válik.
A hazai és uniós szabályozási környezetben a RoHS-kompatibilis gyártás terjedése hozta meg az ólommentes forraszok áttörését. A magyar kínálatban szereplő 99,3% ón és 0,7% réz összetételű változat 227 °C-os értékkel és 2% gyantával készült, és a korlátozott veszélyesanyag-tartalmú elektronikai gyártás igényeihez igazodik, ahogy azt a forrasztási segédanyagok szakmai kínálata is mutatja.
| Tulajdonság |
Ólmos, Sn60/Pb40 |
Ólommentes, Sn99,3/Cu0,7 |
| Megmunkálási viselkedés |
Könnyebben terül, gyorsabban nedvesít |
Nagyobb hőfegyelmet igényel |
| Kötés felülete |
Gyakran fényesebb |
Enyhén matt megjelenés is természetes lehet |
| Hőigény |
Mérsékeltebb |
Magasabb |
| Fluxus szerepe |
Tiszta felületen általában jól elegendő |
Oxidált felületen különösen fontos |
| Szabályozási illeszkedés |
Ólomtartalma miatt korlátozottabb |
RoHS-kompatibilis gyártásnál megfelelőbb |
| Tipikus felhasználás |
Javítás, karbantartás, hobbi |
Szabályozott elektronikai gyártás és ólommentes javítás |
A magasabb hőmérséklet ára
Ólommentes ónnál a pákahegynek nemcsak az ón megolvasztásához, hanem a pad, a kivezetés és az esetleges nagy rézfelület felmelegítéséhez is elegendő energiát kell átadnia. Ha a hegy túl kicsi, a technikus gyakran hosszabb ideig tartja a kötésen a pákát. Ettől a fluxus idő előtt leéghet, a nedvesítés romolhat, és a panel padja is sérülhet.
A nagyobb hőigény a pákahegyet is jobban igénybe veszi. Ólommentes munkánál különösen fontos a megfelelő hegyforma, a rendszeres ónozás és az, hogy a technikus ne hagyja hosszasan szárazon, forrón állni a hegyet. A túl magas beállítás nem pótolja a rossz hőátadást. Előbb a hegy érintkezési felületét, a fluxust és a munkadarab megtámasztását kell rendbe tenni.
A kötés kinézete önmagában nem döntő bizonyíték. Az ólommentes ón enyhén matt felülete lehet szabályos, miközben a valódi hiba a gömbös, szemcsés, rosszul nedvesített forma. A kötést a padhoz való ráterülés, a folytonosság és a mechanikai stabilitás alapján kell megítélni, nem pusztán a fényessége szerint.
Mikor melyiket választanám
Ólmos huzalt csak olyan munkánál használj, ahol annak alkalmazása megengedett, és ahol a munkakörnyezetben kezelhető az ólomtartalmú anyag. Kézmosás, tiszta munkafelület és megfelelő szellőzés ilyenkor alapvető. Élelmiszer, ital és munkaterületen kívüli tárgyak ne kerüljenek a forrasztóasztal mellé.
Ólommentes huzal az ésszerű választás, ha a készterméknek vagy a gyártási folyamatnak RoHS-kompatibilisnek kell lennie. Javításnál célszerű figyelembe venni, milyen ötvözet van már a panelen. Az eltérő anyagok keverése megváltoztatja a kötés olvadási és mechanikai viselkedését, ezért a régi forrasztás eltávolítása és a felület megtisztítása megbízhatóbb eljárás, mint az ismeretlen összetételű ónra ráforrasztani.
Hőmenedzsment és a megfelelő átmérő kiválasztása
A jó forrasztásnál három tényezőt kell egyszerre kézben tartani: az ón átmérőjét, a hőátadást és a fluxus működését. A hazai szakmai ajánlások elektronikai munkáknál általában 0,8–1,2 mm-es huzalt tartanak célszerűnek, az 1,0 mm körüli kivitel pedig műszerész- és általános szerelési feladatoknál praktikus kompromisszum, a forrasztóhuzal termékadatai szerint.
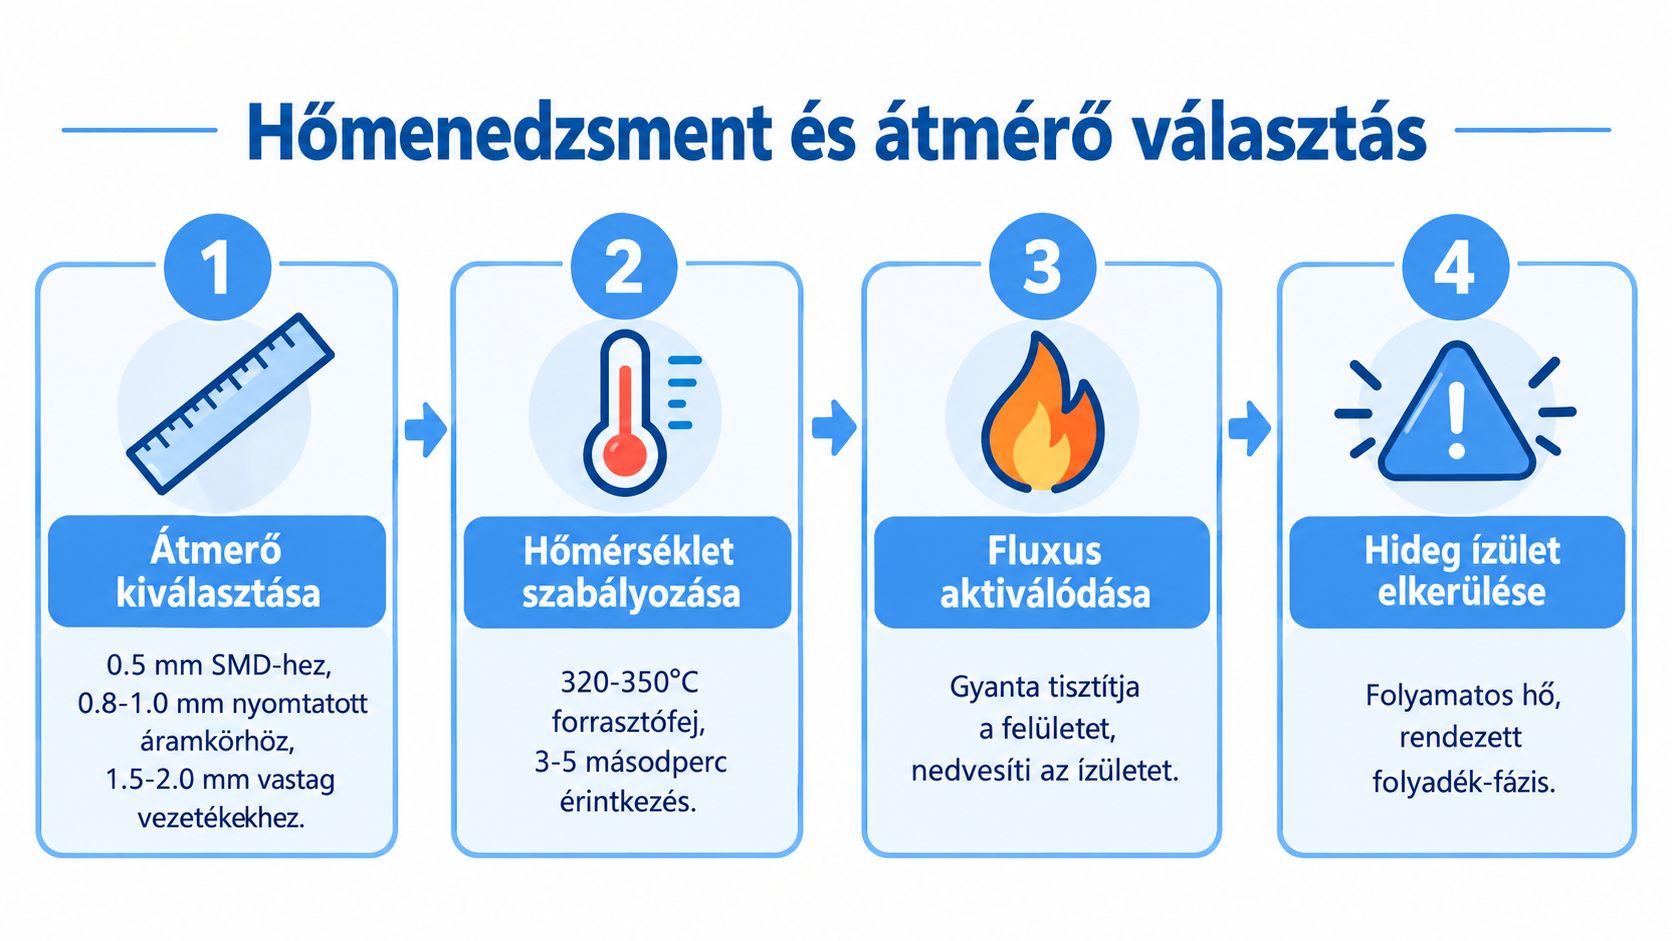
A huzal mérete legyen összhangban a kötés méretével
Finom elektronikai padnál a túl vastag huzalból egyszerre túl sok fém kerülhet a kötésbe. Ez hidat képezhet a közeli padok között, vagy elfedheti a kötés valódi alakját. Nagyobb csatlakozónál és vezetékbekötésnél viszont a túl vékony huzal lassabb adagolást kíván, és a technikus könnyebben túlmelegíti a munkadarabot, mire elegendő anyag kerül a kötésbe.
A választásnál ezt a sorrendet érdemes követni:
- Nézd meg a pad és a kivezetés méretét. Minél kisebb a forrasztási felület, annál fontosabb a pontos adagolhatóság.
- Vedd figyelembe a hőtömeget. Egy földsíkhoz kapcsolódó pad vagy nagy csatlakozó több hőt von el, mint egy kis jelvezeték.
- Igazítsd a pákahegyet a feladathoz. A hegynek legyen elég érintkezési felülete, de ne érjen hozzá a szomszédos alkatrészekhez.
- A huzalt a kötéshez vezesd. Ha a fém ott olvad meg, ahol dolgoznia kell, a fluxus is ott aktiválódik.
A hideg kötés felismerése
Hideg kötésnél az ón nem nedvesítette megfelelően a padot vagy a kivezetést. A felület lehet szemcsés, szabálytalan, gömbös vagy repedezett. Nem minden matt kötés hibás, különösen ólommentes ötvözetnél, de a rosszul ráterült forma mindig gyanús.
A javítás első lépése a friss fluxus és a megfelelő hegykontaktus. A pákahegyet egyszerre tedd a padra és a kivezetésre, majd a huzalt a kettő találkozásához érintsd. Ha az ón még így sem terül, a hegy mérete vagy a munkadarab hőtömege nem megfelelő. Ilyenkor a hosszabb melegítés helyett célszerűbb jobb hőátadást kialakítani.
A cél nem az, hogy a páka minél tovább legyen a panelen. A cél az, hogy a kötés rövid, kontrollált melegítéssel elérje a szükséges folyékony állapotot.
A túl magas hőfok másik hibát okoz. A gyanta gyorsan leég, a kötés felülete elszíneződhet, és a panel lakkozása vagy a pad rögzítése is sérülhet. A hőmenedzsment ezért nem egyszerűen hőfokbeállítás. A hegy, az érintkezési felület, a huzalátmérő, a fluxus és a melegítés időtartama együtt alakítja a kötés minőségét.
Tárolási hibák és a fluxus öregedése
A forrasztóhuzalt sok műhelyben egyszerűen ledobják a polcra, pedig a termék nem csak egy fémdarab. A belső gyanta olyan segédanyag, amelynek állapota befolyásolja, hogyan indul a nedvesítés és mennyi maradvány marad a kötésen. A huzal fémfelülete és a fluxusmag különböző módon öregedhet.
A nyitott tekercsre por, zsír és nedvesség kerülhet. A szennyezett huzalnál a pákahegy először nem a tiszta rézzel, hanem a lerakódással találkozik. A fluxus ettől még aktiválódhat, de a tisztítóhatása nem biztos, hogy elég lesz a munkafelületen. A huzal külső felületén megjelenő elszíneződés, erős mattulás vagy tapadós szennyeződés figyelmeztető jel.
Mit ront el a rossz tárolás
A gyakori hőmérséklet-változás, a magas páratartalom és a közvetlen napfény nem kedvez a gyantamag állapotának. Nem kell minden régebbi tekercset automatikusan kidobni, de használat előtt érdemes próbakötést készíteni egy hulladékpanelen. Ha az ón csak gömbösödik, a fluxus nem láthatóan aktiválódik, vagy a maradvány szokatlanul ragadós, a tekercs nem ad kiszámítható eredményt.
A műhelyben az alábbi gyakorlat működik:
- Zárd vissza a tekercset: Használj visszazárható tasakot vagy eredeti védőcsomagolást.
- Tartsd tisztán: A huzalt ne fogd meg zsíros vagy fluxusos kézzel a teljes tekercs használata közben.
- Kerüld a szélsőségeket: Ne hagyd a tekercset radiátor mellett, ablakpárkányon vagy párás szerelőhelyen.
- Jelöld az állapotát: A felbontott és a bontatlan huzalokat külön kezeld, különösen többféle ötvözet esetén.
A fluxusmaradvány nem mindig probléma
A gyanta maradványa lehet száraz, vékony és nem korrozív, de a pontos viselkedés az adott terméktől függ. A halogénmentes, No Clean kivitel kevés, nem korrozív maradványt hagyhat, ezért csökkenti a tisztítási igényt. Ettől még nem minden panel maradhat mosás nélkül. Nagy megbízhatóságú, látható vagy szennyeződésre érzékeny szerelésnél a maradvány eltávolítása esztétikai és ellenőrzési okból is indokolt lehet.
A tárolási hiba sokszor nem azonnal jelentkezik. A technikus csak azt látja, hogy ugyanazzal a pákaállással az egyik kötés szépen folyik, a másik pedig makacsul gömbösödik. Ilyenkor ne csak a pákára gyanakodj. A huzal állapota, a felület oxidációja és a fluxus aktivitása ugyanúgy része a forrasztási láncnak.
Beszerzési szempontok és minőségi elvárások
A jó beszerzés nem azzal kezdődik, hogy a legnagyobb tekercset választod. Előbb meg kell határozni, milyen ötvözet, milyen átmérő és milyen fluxus illik a munkához. Egy műszerész, aki finom NYÁK-javításokat végez, más huzalt használ kényelmesen, mint az a szerelő, aki vastag vezetékeket és csatlakozókat köt be.
A termékoldalon legalább az alábbi adatokat keresd:
- Ötvözet és szabályozás: Legyen egyértelmű, hogy ólmos vagy ólommentes huzalról van szó, és ellenőrizd, hogy a termék megfelel-e a projekt elvárásainak.
- Huzalátmérő: Finom munkához a pontos adagolhatóság, nagyobb kötéshez a megfelelő anyagbevitel számít.
- Fluxus megnevezése: A gyantaalapú, halogénmentes vagy No Clean megjelölés segít előre felmérni a maradványt és a tisztítási igényt.
- Kiszerelés: Alkalmi javításnál a kisebb tekercs csökkenti a felesleges készletezést, napi munkánál a nagyobb tekercs kevesebb cserét igényel.
- Műszaki adatlap: A gyártói összetétel, az olvadási jellemző és a fluxusadat többet ér, mint a pusztán általános marketingmegnevezés.
Kis tekercs vagy nagyobb készlet
A 100 g-os kiszerelés alkalmi javításokhoz és műhelyi tartaléknak praktikus, míg a 250 g-os tekercs rendszeres szerelésnél kevesebb újrarendelést és kevesebb tekercscserét jelenthet. Ezek a kiszerelések a magyar termékkínálatban is jelen vannak, de nem a tömeg önmagában dönti el, melyik a gazdaságosabb. Ha a huzal ritkán kerül elő, a gondos tárolás és a megfelelő ötvözet fontosabb, mint a nagyobb csomagolás.
A beszerzésnél különítsd el a forrasztástechnikai feladatokat. Egy általános elektronikai huzal nem feltétlenül ideális minden csatlakozóhoz, és egy vastagabb tekercs sem lesz automatikusan jobb finom padokhoz. Érdemes külön készletet tartani ólmos javításhoz, ólommentes, szabályozott munkához és a vezetékes szereléshez, ha a műhelyben mindhárom feladat előfordul.
A forrasztás minőségét a huzal és a szerszám együtt adja. Hőfokszabályozott páka, megfelelő pákahegy, tiszta munkafelület, elszívás és szükség esetén külön flux nélkül a jó ötvözet sem fog minden helyzetben megbízható kötést adni. A gyantás huzal megkönnyíti a munkát, de nem helyettesíti a helyes hőátadást és a felület előkészítését.
A ElekroExpressz webáruház forrasztástechnikai kategóriájában forrasztó ónok és a szereléshez szükséges elektronikai kiegészítők is elérhetők, így a megfelelő ötvözet, átmérő és segédanyag egy beszerzés részeként is összeválogatható. Nézd át a kínálatot, válaszd ki a feladathoz illő gyantás huzalt, és a következő munkánál már a hőmenedzsmentet is ehhez igazítsd.